Artykuł sponsorowany
Dlaczego test fabryczny nie wystarcza, gdy filtr klasy H14 pracuje już w cleanroomie
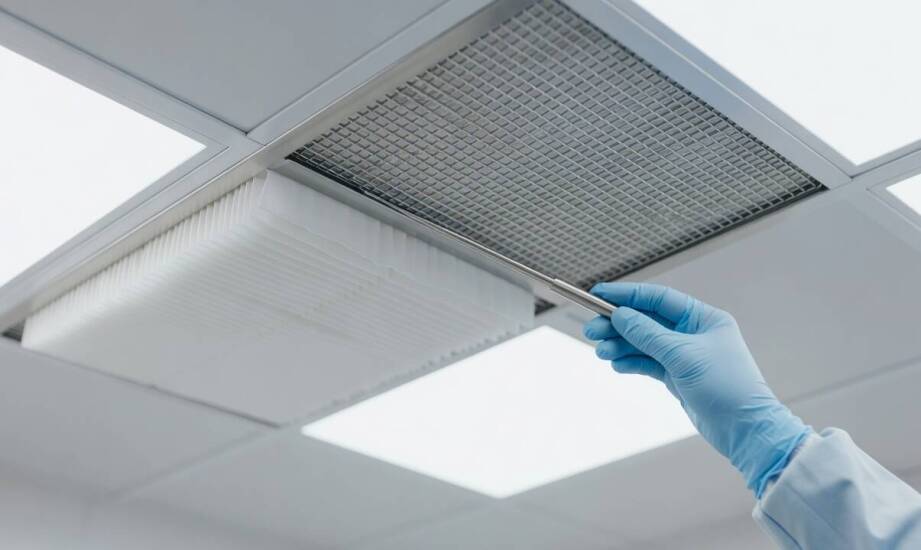
Test fabryczny filtra H14 potwierdza jego zgodność z wytycznymi normy EN 1822, jednak dotyczy to wyłącznie warunków kontrolowanych w laboratorium producenta. Po przewiezieniu i uruchomieniu całej instalacji w docelowym cleanroomie, rzeczywiste warunki pracy mocno różnią się od środowiska testowego. Skuteczność filtracji może odczuwalnie spaść mimo pozytywnego, oficjalnego wyniku odbiorczego na certyfikacie. Różnica ta wynika ze skomplikowanych czynników montażowych oraz późniejszych warunków eksploatacyjnych, które nie występują podczas standardowego badania pojedynczego egzemplarza.
Przeczytaj również: Jak wybrać odpowiednią pojemność eko szamba dla swojego domu?
Czynniki obniżające szczelność po instalacji
Montaż wkładu w ramie lub docelowej obudowie naraża delikatne uszczelnienia na uszkodzenia mechaniczne. Zdarza się to zarówno podczas wewnątrzzakładowego transportu, jak i w trakcie samego osadzania komponentu w strefie. Wibracje generowane przez instalację, cykliczne wahania temperatury oraz nierównomierne dociskanie powodują powstawanie mikropęknięć lub odkształceń ramy. Przez te niewidoczne gołym okiem szczeliny powietrze fizycznie omija główne medium filtracyjne. Zmiany te obniżają lokalną skuteczność systemu nawet przy zachowaniu nominalnej klasy wkładu. Wyższe parametry ochrony wymagają bezbłędnego i precyzyjnego osadzenia, ponieważ dopuszczalna penetracja lokalna dla rygorystycznych zastosowań wynosi zaledwie 0,025 procent.
Przeczytaj również: Okna PCV i ich popularność
Wykorzystywane powszechnie filtry wstępne klasy F9 chronią wkład główny przed szybkim zapychaniem grubszymi frakcjami, lecz nie eliminują fundamentalnego ryzyka nieszczelności na samym styku z ramą mocującą. Klasyfikacja układów oczyszczających opiera się na precyzyjnym pomiarze przy cząstce najbardziej przenikliwej MPPS w wąskim zakresie 0,1–0,3 µm. Niestety takie badanie w sterylnych warunkach fabrycznych zupełnie nie uwzględnia późniejszych, fizycznych deformacji konstrukcyjnych całego systemu wentylacyjnego.
Przeczytaj również: Ochrona środowiska przy budowie domów szkieletowych: ekologiczne aspekty technologii
Metody weryfikacji integralności i diagnostyka usterek
Rzeczywista weryfikacja w miejscu docelowej instalacji odbywa się zgodnie z wytycznymi normy ISO 14644-3. Technicy przeprowadzają test skanujący z wykorzystaniem specjalistycznego aerozolu testowego DOP lub PAO. Dokładny fotometr lub precyzyjny licznik cząstek rejestruje wtedy lokalne przecieki przekraczające bardzo niski próg 0,01 procent stężenia górnego. Trend rosnącego spadku ciśnienia różnicowego wskazuje na naturalne i stopniowe zapychanie medium, natomiast nagły skok liczby cząstek przy ustabilizowanym parametrze ciśnienia od razu sygnalizuje groźne obejście powietrza przez nieszczelną ramę.
Poprawne odróżnienie standardowego zabrudzenia od awarii i nieszczelności wymaga równoczesnego monitorowania obu tych wskaźników. Gdy zaawansowany licznik cząstek wskazuje na przekroczenie docelowej klasy pomieszczenia, a sam spadek ciśnienia utrzymuje się w normie, przyczyna leży z reguły w fizycznym obejściu ramy. Wzrost ciśnienia mocno powyżej ustalonej wartości bazowej przy jednocześnie dobrze kontrolowanej liczbie drobin potwierdza zużycie materiału powłoki filtracyjnej.
Inżynierowie utrzymania ruchu, wybierając filtry h14 do rygorystycznych procesów wymagających najwyższej sterylności, muszą zaplanować cykliczne testy integralności po każdej wymianie technicznej. Regularna, codzienna obserwacja trendów sprzętowych pozwala odróżnić rzeczywistą konieczność głębokiego przeglądu całej instalacji od rutynowej i planowanej wymiany zużytego już wkładu.
Utrzymanie zgodności cleanroomu w praktyce
Efektywny rytm monitoringu instalacji wcale nie polega na odgórnym narzuceniu sztywnych odstępów czasowych, takich jak cotygodniowe czy comiesięczne sprawdzanie układu. Zgodnie ze standardem ISO 14644-2 częstotliwość weryfikacji parametrów bezpośrednio zależy od dokumentu planu monitorowania oraz rzetelnej oceny ryzyka konkretnego procesu. Jakiekolwiek odchylenie od ustalonej wcześniej linii bazowej zawsze uruchamia szczegółową diagnostykę, zanim dojdzie do katastrofalnej utraty certyfikowanej klasy pomieszczenia. O stabilności środowiska cleanroomu decyduje przemyślane połączenie nominalnej klasy zamontowanego wkładu, starannego montażu oraz systematycznej analizy generowanych trendów ciśnienia.
Bezpieczeństwo procesów przemysłowych wymaga sprawdzonych komponentów. Warszawski producent Eufilter wspiera zakłady poprzez dostarczanie precyzyjnie przebadanych wkładów. Firma prowadzi produkcję opartą na własnym zapleczu laboratoryjnym, gdzie każdy opuszczający fabrykę egzemplarz przechodzi rygorystyczny test szczelności i skuteczności zgodnie z wytycznymi norm PN-EN 1822 oraz ISO 29463. Ten obiektywny proces kontroli pozwala budować powtarzalne, bezpieczne środowiska pracy, minimalizujące ryzyko spadku czystości podczas długofalowej eksploatacji systemu filtracji.
Kategorie artykułów
Polecane artykuły

Modne torebki skórzane a ich rola w codziennych stylizacjach

Jak zespół biesiadny wpływa na atmosferę imprezy rodzinnej?

Przegląd instalacji kominowej a komfort cieplny w budynku
